

 suomi


No. 196, Lifa Avenue, Haian City, Nantong, Jiangsun maakunta, Kiina
Uutiset luokka
Tuoteluokka
Mikä on CNC-taivutuksen toimintaperiaate?
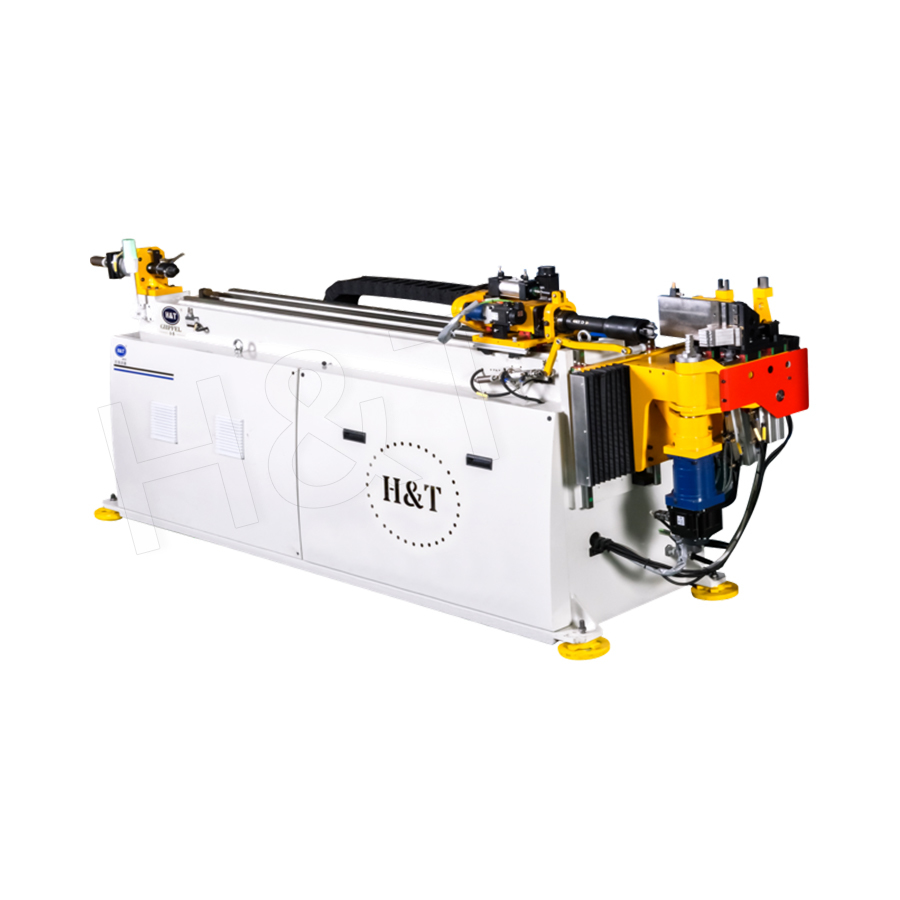
CNC taivutus toimii käyttämällä tietokoneohjattuja servomoottoreita koordinoimaan tarkasti useita koneen akseleita, mukaan lukien kierto, taivutuskulma, putken syöttöetäisyys ja tuurnan sijoittelu, jolloin metalliputki tai putki muodostuu muotin ympärille tarkasti ohjelmoituun muotoon. Tyypillinen CNC-putken taivutuskone voi pitää taivutuskulmatoleranssit 0,1 asteen sisällä , toistettavuustaso, jota manuaaliset tai puoliautomaattiset taivutuslaitteet eivät yksinkertaisesti pysty vastaamaan, koska ihmisen käyttäjän syötteet tuovat vaihtelua jokaisessa taivutusjaksossa.
Tämä tarkkuus tulee siitä, että kone suorittaa esiohjelmoidun sekvenssin sen sijaan, että luottaisi käyttäjän harkintaan jokaisen mutkan kohdalla, mikä tarkoittaa, että kun ohjelma on validoitu tietylle osalle, jokainen seuraava ohjelmasta valmistettu kappale on mitoiltaan identtinen, mikä on kriittinen vaatimus aloilla, kuten autojen pakojärjestelmät ja ilmailuputket, joissa osien yhtenäisyys vaikuttaa suoraan kokoonpanon sopivuuteen.
Ydinakselit, jotka määrittävät CNC-taivutusliikkeen
CNC-putkien taivutuskone koordinoi useita itsenäisiä akseleita samanaikaisesti, joista jokainen ohjaa tiettyä taivutuksen osa-aluetta. Näiden akselien ymmärtäminen selventää, kuinka kone muuttaa digitaalisen ohjelman fyysiseksi taivutukseksi.
Ensisijaiset CNC-taivutusakselit
- Taivutusakseli, joka kääntää taivutusmuotin ohjelmoituun kulmaan
- Syöttöakseli, joka siirtää putken oikeaan asentoon seuraavaa mutkaa varten
- Pyörimisakseli, joka pyörittää koko putkea oman keskiviivansa ympäri asettaakseen seuraavan taivutuksen tason
- Karan akseli, joka asettaa sisäisen tuen seinän romahtamisen estämiseksi taivutuksen aikana
Huippuluokan CNC-taivuttimissa on usein viisi, kuusi tai useampia ohjattuja akseleita, mikä mahdollistaa monimutkaisten monitasoisten taivutusten valmistamisen yhdessä jatkuvassa syklissä ilman, että putkea tarvitsee purkaa ja asettaa manuaalisesti uudelleen mutkien väliin.
Karan tuen rooli taivutuksen laadussa
Yksi tärkeimmistä elementeistä, jotka erottavat CNC-taivutuksen yksinkertaisesta manuaalisesta taivutuksesta, on sisäisen karatuen käyttö, erityisesti ohutseinämäisille putkille tai tiukoille taivutussäteille, joissa putken seinämä on suuri vaarassa painua tai rypistyä taivutuksen sisäpuolella.
Kuinka karan tuki vaikuttaa taivutustulokseen
| Ei karan tukea | Sopii paksuseinäisille putkille, joilla on suuri taivutussäde, suurempi riski rypistyä tiukoissa mutkissa |
| Pallon tuurna | Tarjoaa sisäisen tuen linkitetyillä palloilla, jotka ovat yleisiä tiukempien säteiden mutkissa |
| Muotoiltu kara | Mukautettu tuki tiukimpiin säteisiin ja ohuimpiin seinäsovelluksiin |
CNC-järjestelmä synkronoi karan vetäytymisajoituksen tarkasti taivutusjakson kanssa, koska karan liian aikaisin tai liian myöhään poistaminen voi silti aiheuttaa seinämän ohenemista tai pintajälkiä myös muuten hyvin ohjelmoidussa koneessa.
Kuinka CNC-taivutussykli todella toimii
Kun ohjelma on ladattu, kone suorittaa toistettavan liikesarjan, joka muuttaa suoran putken valmiiksi taivutetuksi geometriaksi, joka on määritelty CAD:ssa tai ohjelmointiohjelmistossa.
Tyypillinen CNC-taivutussyklisarja
- Putki on ladattu ja kiinnitetty tiukasti taivutussuutinta vasten
- Syöttöakseli siirtää putken ensimmäiseen ohjelmoituun taivutuskohtaan
- Pyörimisakseli suuntaa putken oikeaan taivutustasoon
- Taivutusakseli kääntää muotin määritettyyn kulmaan muodostaen mutkan karan ympärille
- Kara vetäytyy sisään ohjelmoidussa pisteessä, jotta putken pinta ei jää jäljelle
- Sarja toistuu automaattisesti jokaiselle ohjelmassa määritetylle lisätaivutukselle
Koska jokaista vaihetta tässä sarjassa ohjaa servo-ohjausjärjestelmä manuaalisen säädön sijaan, sykliajat pysyvät yhtenäisinä ensimmäisestä osasta viimeiseen, mikä on tärkein syy, miksi CNC-taivutusta suositaan suurissa tuotantomäärissä.
Ohjelmointi ja simulointi ennen tuotantoa
Ennen kuin mitään fyysistä putkea taivutetaan, osan geometria ohjelmoidaan tyypillisesti käyttämällä erityistä putken taivutusohjelmistoa, joka simuloi koko taivutussarjaa ja tarkistaa mahdolliset törmäykset putken, karan ja koneen kiinnitystyökalujen välillä.
Simulaatioohjelmisto voi havaita työkalujen törmäykset ennen kuin yksittäinen osa on valmistettu , joka estää kalliita työkaluvaurioita ja romuttua materiaalia, joita muuten voisi tapahtua, jos monimutkainen monimutkainen osa ohjelmoidaan yrityksen ja erehdyksen avulla suoraan koneeseen. Tästä alustavasta simulaatiovaiheesta on tullut vakiokäytäntö monimutkaisia kolmiulotteisia taivutusgeometrioita käyttävissä putkien valmistuspajoissa.
Miksi CNC-taivutus toimii paremmin kuin manuaaliset ja puoliautomaattiset menetelmät?
Manuaaliset ja puoliautomaattiset taivutuskoneet luottavat kuljettajan taitoihin taivutuskulman ja putken sijoittelun ohjaamisessa, mikä tuo vaihtelua, joka korostuu taivutuksen monimutkaisuuden kasvaessa. CNC-taivutus poistaa tämän vaihtelun ohjaamalla jokaista akselia samalla ohjelmoidulla sekvenssillä jokaiselle tuotetulle osalle.
CNC-taivutuksen suhteelliset edut
- Tasainen taivutuskulman tarkkuus koko tuotantojakson ajan
- Nopeampi vaihto eri osaohjelmien välillä verrattuna pysäytysten ja kulmamittareiden manuaaliseen nollaukseen
- Vähentynyt romumäärä käyttäjän virheen vuoksi monimutkaisissa monimutkaisissa geometrioissa
- Mahdollisuus tallentaa ja palauttaa ohjelmia toistuvia tuotantotilauksia varten ilman uudelleenohjelmointia tyhjästä
Valmistajat, jotka tuottavat putkien taivutuslaitteita, kuten Tube Bending Machineryn rakentamia CNC-järjestelmiä, suunnittelevat koneensa tämän moniakselisen servo-ohjauksen ympärille erityisesti tarjotakseen toistettavuuden ja tarkkuuden, jota manuaalisilla taivutusmenetelmillä ei voida saavuttaa monimutkaisissa osissa.
Yleiset sovellukset CNC-taivutetuille letkuille
CNC-taivutuksen tarkkuus ja toistettavuus tekevät siitä suositellun menetelmän kaikilla teollisuudenaloilla, joilla mittatarkkuus vaikuttaa suoraan osan toimintaan ja kokoonpanon sopivuuteen.
| Autojen pakojärjestelmät | Vaatii tarkkoja monitasoisia mutkia mahtuakseen tiukkaan alustan välyksiin |
| LVI- ja jäähdytyslinjat | Tarvitsee tasaisen taivutussäteen oikean nesteen tai kylmäaineen virtauksen ylläpitämiseksi |
| Huonekalujen ja kalusteputket | Riippuu toistetuista taivutuksista tasaisten esteettisten ja rakenteellisten tulosten saavuttamiseksi |
| Ilmailu- ja hydrauliletkut | Vaatii tiukkoja toleransseja, joissa pienetkin taivutuspoikkeamat voivat vaikuttaa järjestelmän suorituskykyyn |
Tekijät, jotka vaikuttavat CNC-koneen taivutuksen laatuun
Jopa tarkalla servoohjauksella on useita prosessimuuttujia konfiguroitava oikein, jotta saavutetaan puhdas, mittatarkka taivutus ilman rypistymistä, tasoittumista tai pintamerkintöjä.
- Oikea muotin ja karan valinta putken halkaisijan ja seinämän paksuuden mukaan
- Oikea voitelu putken, muotin ja tuurnan välillä kitkan vähentämiseksi mutkan aikana
- Tarkka puristuspaine estää putken liukumisen taivutusliikkeen aikana
- Oikea karan vetäytymisajoitus synkronoituna taivutusjakson kanssa
Näiden muuttujien saaminen oikein alkuasennuksen aikana on usein aikaa vievämpää kuin varsinainen ohjelmointivaihe, koska jopa hyvin kirjoitettu ohjelma tuottaa virheellisiä osia, jos fyysinen työkaluasetus ei vastaa prosessoitavaa putken materiaalia ja geometriaa.
Oikean CNC-taivutuslaitteen valinta
Sopivan CNC-taivutuskoneen valinta riippuu putken halkaisija-alueesta, seinämän paksuudesta, vaaditusta taivutuksen monimutkaisuudesta ja odotetusta tuotantomäärästä. Kone, jossa on enemmän ohjattuja akseleita, tukee yleensä monimutkaisempia geometrioita, mutta voi lisätä tarpeettomia kustannuksia yksinkertaisemmissa, suurimääräisissä yksitasoisissa taivutussovelluksissa.
Laitteet, kuten CNC taivutus Tube Bending Machineryn valmistamissa koneissa on sisäänrakennettu moniakselinen servoohjaus ja karasynkronointi, mikä antaa valmistajille joustavuuden käsitellä sekä yksinkertaisia tuotantoajoja että monimutkaista monitasoista taivutustyötä yhdellä alustalla.
Kiinnitä huomiota uusimpiin uutisiin.
Suositellut tuotteet
Täydellinen valikoima putkenkäsittelyratkaisuja
Tarkkuusputken taivutus
 Valmiina mukauttamiseen
Taivutettu putkituotteesi?

Valmiina mukauttamiseen Taivutettu putkituotteesi?
Proprietary software, smart control systems, and 50+ patents ensure more efficient and intelligent production at every step.
Tekijänoikeus © 2025 by Gipfel Precision Machinery Co.,Ltd Kaikki oikeudet pidätetään. Tarkkuusputkikoneiden valmistaja | Putken muotoilu, leikkaus, päätymuovausratkaisut
